Artykuł sponsorowany
Jak dobrać nit zrywalny, gdy liczy się grubość pakietu, obciążenie i drgania
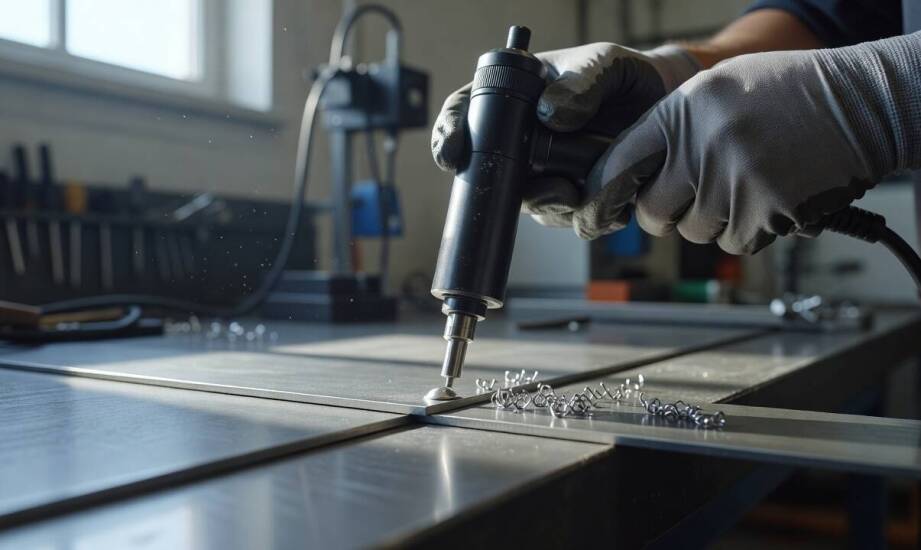
W praktyce montażu konstrukcji blaszanych ten sam element złączny może wyglądać na poprawnie osadzony, lecz zawodzić w momencie, gdy pakiet materiałów zaczyna pracować dynamicznie. Problem ujawnia się najczęściej podczas zmiennych warunków eksploatacji, w których parametry nominalne wybrane ze skróconej tabeli po prostu przestają wystarczać. Prawidłowo zaplanowany proces łączenia blach wymaga przeanalizowania fizycznych zachowań materiału, a nie tylko dobrania średnicy trzpienia do wielkości wywierconego otworu. Zbyt pochopna decyzja technologiczna szybko prowadzi do luzowania się detali, wycierania otworów montażowych i konieczności wykonywania kosztownych poprawek serwisowych na ukończonym już obiekcie.
Jak czytać zakres zacisku razem z grubością pakietu i średnicą otworu
Zakres zacisku określa całkowitą grubość wszystkich warstw materiału, które wybrany element może bezpiecznie i trwale zintegrować. Wartość ta zawsze musi obejmować ostateczną sumę grubości całego pakietu w docelowym punkcie instalacji, a nie grubość pojedynczych blach analizowaną osobno. Otwór montażowy pod tuleję wierci się zwykle o 0,1 do 0,2 milimetra większy niż jej nominalna średnica, co gwarantuje swobodne wsunięcie korpusu i jego późniejsze prawidłowe odkształcenie plastyczne. Zbyt ciasno spasowana szczelina wymusza wciskanie detalu na siłę, co często sprawia, że trzpień zrywa się przedwcześnie, nie formując stabilnego łba zamykającego po niewidocznej stronie konstrukcji.
Przy stosowaniu cienkich arkuszy blachy kluczowy staje się minimalny dopuszczalny zakres zacisku. Zbyt długa tuleja użyta w bardzo cienkim materiale nie wytworzy wystarczająco ciasnego kołnierza, co bezpośrednio skutkuje brakiem dociśnięcia poszczególnych warstw i powstawaniem denerwujących luzów roboczych. Z kolei przy grubszych pakietach priorytetem pozostaje odpowiedni zapas tolerancji oraz mechaniczna stabilność całego złącza. Pozostawienie zbyt małego marginesu bezpieczeństwa grozi niedociśnięciem złączanych elementów, co ułatwia wnikanie wilgoci do wnętrza profilu bazowego. Inżynierowie rekomendują celowanie w środkowe sześćdziesiąt procent deklarowanego przez producenta zakresu zacisku, aby zminimalizować błędy operatora nitownicy.
Obciążenia mechaniczne a profilowanie właściwości złącza
Analiza sił oddziałujących na złącze stanowi fundamentalny etap projektowania maszyn rolniczych, pojazdów oraz ciężkich fasad wentylowanych. Zgodnie z prawami fizyki obciążenie ścinające działa w poprzek osi nitu i to właśnie ono najczęściej decyduje o ostatecznej nośności w klasycznych konstrukcjach płaskich. Z kolei obciążenie rozciągające działa równolegle wzdłuż osi, fizycznie starając się wyrwać uformowany łeb z twardego materiału. Przy określaniu parametrów konstrukcyjnych zawsze porównuje się osobno wartości dla ścinania i rozciągania, ponieważ zachowanie elementu złącznego w tych dwóch odrębnych płaszczyznach potrafi się drastycznie różnić. Wartości te odczytuje się z kart technicznych, w których producenci podają gwarantowane siły zrywające wyrażone w niutonach.
Drgania, powtarzalne wibracje oraz uderzenia punktowe mocno przyspieszają zmęczenie materiału, co z reguły wymusza zmianę na mocowanie o podwyższonej odporności dynamicznej. Standardowa wersja złącza sprawdza się doskonale przy stałej grubości pakietu oraz statycznych, z góry przewidywalnych siłach. W trudniejszych środowiskach przemysłowych zdecydowaną przewagę zyskuje wersja multigrip. Wielozakresowa konstrukcja świetnie toleruje zmienną grubość i nieco nieregularne otwory, a dzięki wielokrotnemu spęcznieniu wykazuje wybitną odporność na wibracje pochodzące z silników lub układów jezdnych. Jeśli sprzęt pracuje pod gołym niebem i jest narażony na opady, specjaliści montują wariant szczelny, który całkowicie blokuje przenikanie wody przez środek pustego korpusu.
Osobnym aspektem technicznym pozostaje chemiczna kompatybilność metali użytych do budowy. Łączenie czystego aluminium ze stalą węglową bez zastosowania odpowiednich podkładek izolacyjnych szybko doprowadzi do zjawiska korozji kontaktowej w obecności zwykłej wody deszczowej. Optymalny dobór nitów zrywalnych zakłada precyzyjne zgranie stopu korpusu z łączonymi powierzchniami, co skutecznie zatrzymuje niszczący proces powstawania mikroskopijnych ogniw galwanicznych.
Trwałe integrowanie komponentów zaczyna się od rzetelnego zmapowania grubości całego pakietu i opisania sił oddziałujących w danym środowisku produkcyjnym. Dysponując bezbłędnymi danymi wejściowymi, można bezpiecznie wyznaczyć wymaganą geometrię łba, potrzebny surowiec oraz siłę trakcyjną wymaganą do poprawnego zaciągnięcia tulei. Zlekceważenie sił poprzecznych lub błędne odczytanie zakresu tolerancji prowadzi do pękania mocowań, nawet gdy sam proces nitowania przeszedł bez widocznych usterek wizualnych na linii montażowej. W rynkowej praktyce zaopatrzeniowej hurtownia METALMAX, zaopatrująca zakłady mechaniczne i przedsiębiorstwa budowlane, opiera swój asortyment na certyfikowanych rozwiązaniach łączących, takich jak produkty marki Bralo. Stały dostęp do wersji standardowych, szczelnych i wielozakresowych pozwala technologom elastycznie reagować na zmieniające się założenia projektowe i zauważalnie podnosić bezawaryjność produkowanych maszyn.
Kategorie artykułów
Polecane artykuły
Precyzyjna obróbka skrawaniem – zastosowania w przemyśle medycznym
Precyzyjna obróbka skrawaniem jest niezbędna w przemyśle medycznym, gdzie Andrzej Pęcak Polmet - Cnc produkuje komponenty o wysokiej jakości i dokładności. Nowoczesne technologie CNC umożliwiają wytwarzanie elementów spełniających rygorystyczne normy jakościowe. Wysoka precyzja oraz powtarzalność pr
Ortodoncja dziecięca – jakie nowoczesne rozwiązania pomagają w korekcji zgryzu?
Ortodoncja dziecięca jest ważnym obszarem stomatologii, ponieważ zajmuje się rozwojem zgryzu oraz ustawieniem zębów już na wczesnym etapie życia. Wczesna diagnostyka może pomóc w zauważeniu nieprawidłowości, które w przyszłości mogłyby wymagać bardziej rozbudowanego leczenia. Współczesna ortodoncja